
Ổ Gá Dao Máy Tiện CNC Trong Hệ Thống Đài Dao
Ổ gá dao máy tiện CNC là bộ phận kẹp dao tiện, dao phay hoặc mũi khoan rồi lắp cố định lên đài dao (tháp dao) của máy, giúp đài dao định vị đúng dụng cụ cho từng nguyên công. Đài dao xoay để đổi dao giữa các bước gia công, còn ổ gá dao là khâu trung gian giữ đúng dao ở đúng vị trí trên đài dao đó. Ổ gá dao không phải là đài dao. Ổ gá dao của hãng VERTEX dùng để lắp lên đài dao có sẵn trên máy tiện CNC, không phải bản thân đài dao hay tháp dao. Đài dao trên các máy tiện CNC dùng nhiều hệ lắp khác nhau, và catalogue xếp mỗi hệ thành một nhóm mã riêng. Vì vậy, việc đầu tiên khi chọn ổ gá dao là xác định đúng hệ lắp đang có trên đài dao của máy, trước khi tra tiếp cỡ chuôi, kiểu dáng và loại dụng cụ cần kẹp. Phần dưới đây lần lượt trình bày cách nhận biết hệ lắp trên đài dao, bảng tra kích thước chuôi theo tiêu chuẩn DIN 69880, các kiểu ổ gá dao tĩnh và dẫn động, cùng checklist chọn đúng ổ gá dao cho từng trường hợp.Nhận Biết Hệ Lắp Trên Đài Dao Trước Khi Chọn Ổ Gá Dao
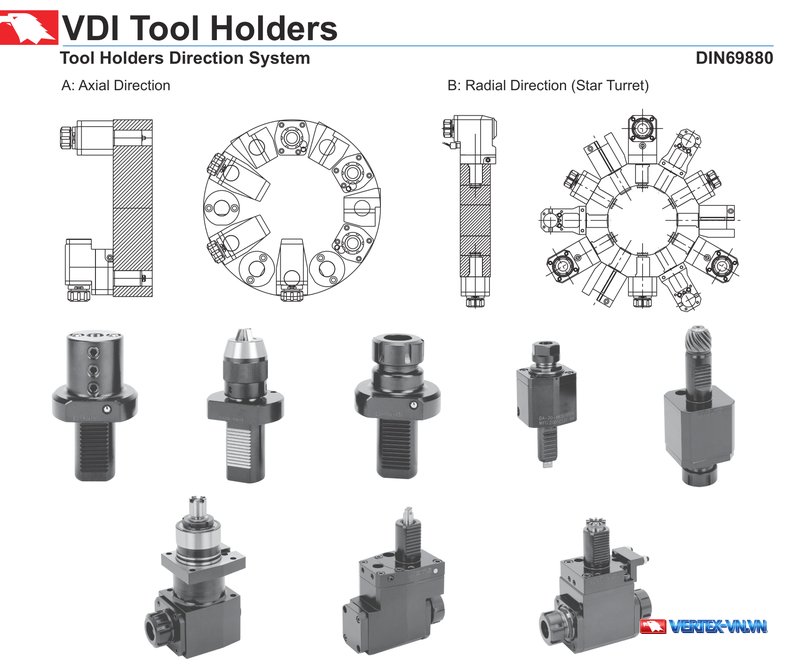
Catalogue VERTEX phân loại đài dao máy tiện CNC theo hai cách: theo tên hãng máy và theo hướng lắp dao. Bạn cần xác định đúng hệ đang dùng trước khi tra tiếp kiểu ổ gá dao cụ thể ở các mục sau. Theo tên hãng máy, catalogue chia thành bốn hệ:| Hệ lắp | Chuẩn/tên gọi trên catalogue | Tờ catalogue |
|---|---|---|
| VDI (chuôi tròn) | DIN 69880 | E52–E61 (ổ gá tĩnh) và E35–E51 (ổ gá dẫn động) |
| MAZAK | Super Quick Turn · Multiplex | E62–E70 |
| HAAS | TYPE HAAS, dùng chuôi VDI-40 | E71–E72 |
| OKUMA | OKUMA TYPE | E73–E78 |
| Ký hiệu | Ý nghĩa |
|---|---|
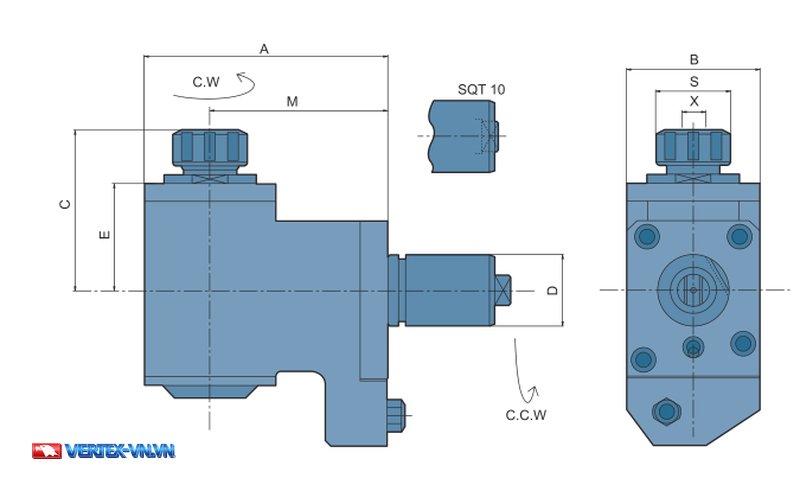
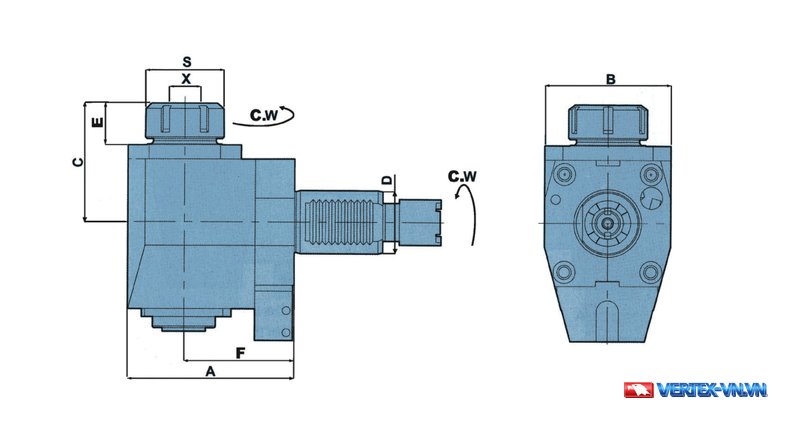
| A | Axial Direction |
| B | Radial Direction (Star Turret) |
Bảng Tra Kích Thước Chuôi Ổ Gá Dao VDI Theo Tiêu Chuẩn DIN 69880
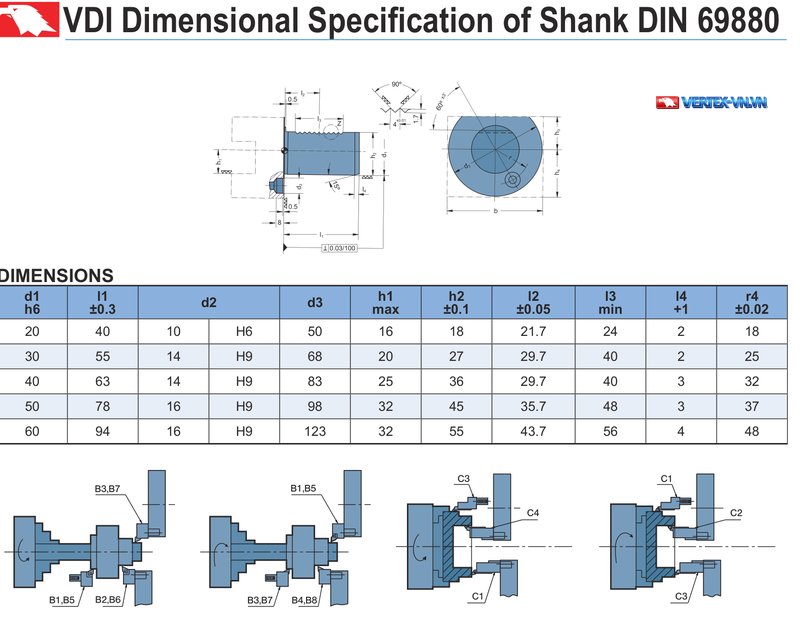
Ổ gá dao VDI theo DIN 69880 có 5 cỡ chuôi, phân biệt bằng đường kính d1: 20, 30, 40, 50 và 60mm. Catalogue VERTEX in đầy đủ bảng tra 10 cột cho cả 5 cỡ này trên tờ E51:| d1 (h6) | l1 (±0.3) | d2 | d3 | h1 max | h2 (±0.1) | l2 (±0.05) | l3 min | l4 (+1) | r4 (±0.02) |
|---|---|---|---|---|---|---|---|---|---|
| 20 | 40 | 10 H6 | 50 | 16 | 18 | 21.7 | 24 | 2 | 18 |
| 30 | 55 | 14 H9 | 68 | 20 | 27 | 29.7 | 40 | 2 | 25 |
| 40 | 63 | 14 H9 | 83 | 25 | 36 | 29.7 | 40 | 3 | 32 |
| 50 | 78 | 16 H9 | 98 | 32 | 45 | 35.7 | 48 | 3 | 37 |
| 60 | 94 | 16 H9 | 123 | 32 | 55 | 43.7 | 56 | 4 | 48 |
Các Kiểu Ổ Gá Dao VDI Tĩnh Theo Hướng Lắp Và Dụng Cụ
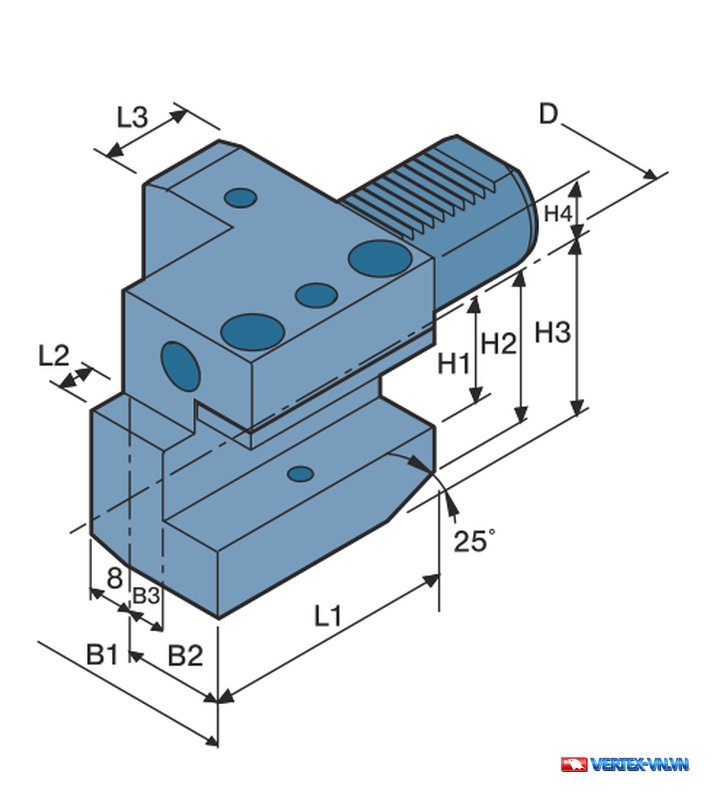
Ổ Gá Dao Hướng Kính, Hướng Trục Và Kết Hợp (B, C, CB, D)
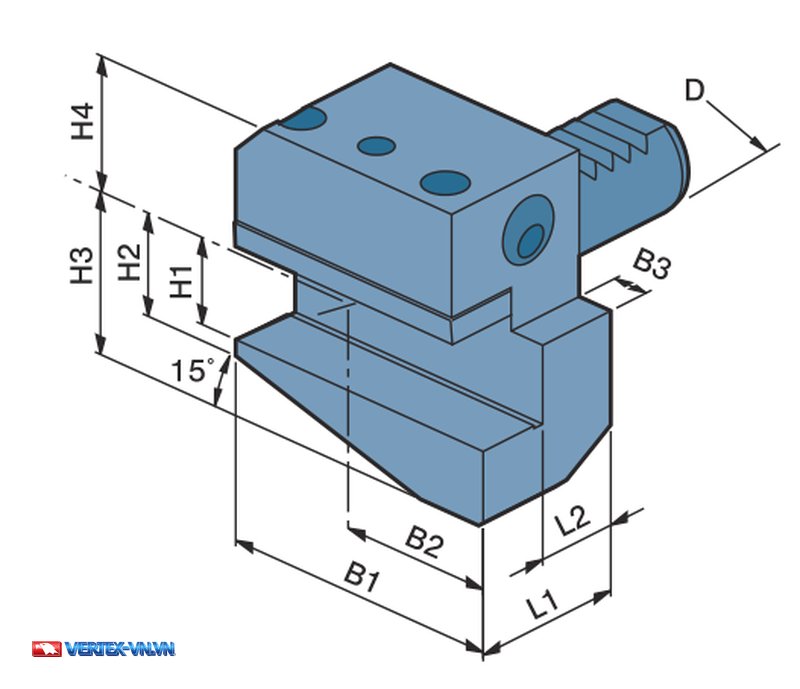
Nhóm ổ gá dao VDI tĩnh hướng kính (B), hướng trục (C) và kết hợp (CB, D) đều giữ dao có cán vuông, khác nhau ở hướng lắp dao so với trục chính và chiều tay phải hay tay trái.| Kiểu | Hướng lắp | Tay phải/trái | Ngắn/dài | Dải cỡ D (mm) | Tờ nguồn |
|---|---|---|---|---|---|
| B1, B3 | Hướng kính (Radial) | Right-hand | Ngắn (Short) | 20–60 | E52 |
| B2, B4 | Hướng kính (Radial) | Left-hand | Ngắn (Short) | 20–60 | E52 |
| B5, B7 | Hướng kính (Radial) | Right-hand | Dài (Long) | 20–60 | E53 |
| B6, B8 | Hướng kính (Radial) | Left-hand | Dài (Long) | 20–60 | E53 |
| C1, C3 | Hướng trục (Axial) | Right-hand | — | 20–60 | E54 |
| C2, C4 | Hướng trục (Axial) | Left-hand | — | 20–60 | E54 |
| CB1, CB3 | Kết hợp (Combined) | Right-hand | — | 20–60 | E55 |
| CB2, CB4 | Kết hợp (Combined) | Left-hand | — | 20–60 | E55 |
| D1 | Kết hợp (Combined), có cột α | Right-hand | — | 30–60 | E56 |
| D2 | Kết hợp (Combined), có cột α | Left-hand | — | 30–60 | E56 |
Ổ Gá Dao Giữ Cán Tròn, Collet Và Côn Morse (E1–E4, TAP, CHUCK, F, T1)
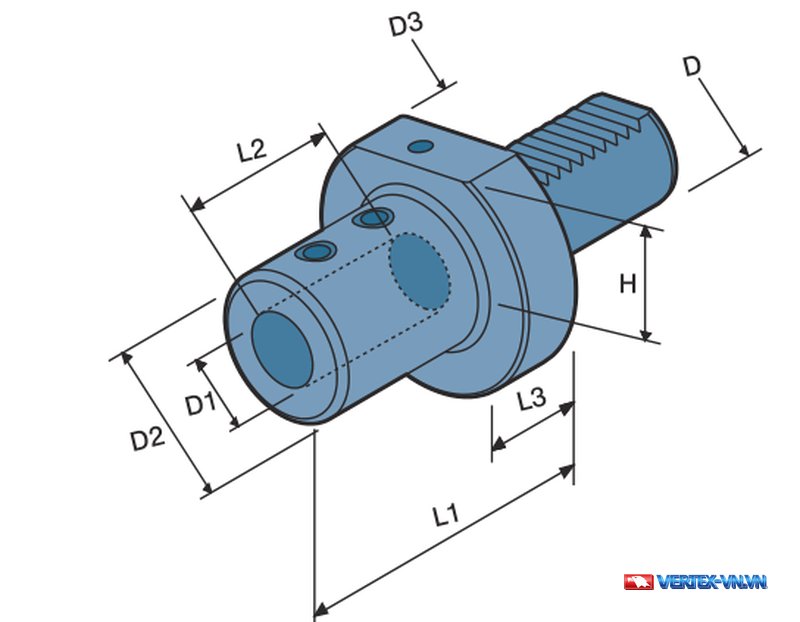
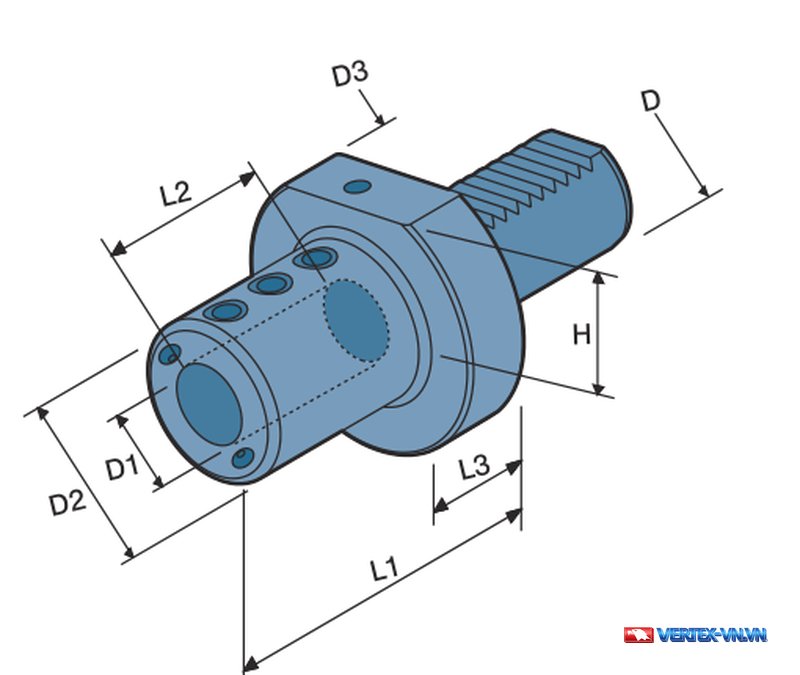
Với dao có cán tròn, mũi khoan hoặc chuôi côn Morse, ổ gá dao VDI tĩnh chia thành mười kiểu theo đúng loại dụng cụ, cách kẹp và kiểu tưới nguội: E1, E2, E2-X2, CHUCK, E3, E4, TAP, F, T1 và T1-X3.| Kiểu | Loại dụng cụ lắp vào | Tưới nguội (đúng chữ in) | Dải cỡ D (mm) | Tờ nguồn |
|---|---|---|---|---|
| E1 | U Drills | Internal Coolant Supply | 20–50 | E56 |
| E2 | Cán dao tiện lỗ (Boring Bar Holder) | External Coolant Supply | 20–60 | E57 |
| E2-X2 | Kiểu E2-X2 (catalogue không in tên chức năng riêng) | External, internal coolant supply | 30, 40 | E57 |
| CHUCK | KEYLESS DRILL CHUCK (đầu kẹp không chìa) | External Coolant Supply | 30–50 | E58 |
| E3 | Collet OZ (theo DIN 6388) | External Coolant Supply | 30–50 | E58 |
| E4 | Collet ER (theo DIN 6499) | External Coolant Supply | 20–60 | E58 |
| TAP | Collet ER (theo DIN 6499) — TAPPER | External Coolant Supply | 20–60 | E58 |
| F | Dao chuôi côn Morse (MT1–MT4) | External Coolant Supply | 20–60 | E59 |
| T1 | Axial Static Holders (T1 TYPE) | External, internal coolant supply | 30, 40 | E59 |
| T1-X3 | Axial Static Holders (T1-X3 TYPE) | External coolant supply | 30 | E59 |
Bạc Giảm Và Trục Kiểm Đi Kèm Ổ Gá Dao Tĩnh (RS-W, RS, RS-MT, TE, TB1)
Đi kèm các ổ gá dao tĩnh còn có bạc giảm (Reducing Sleeves) và trục kiểm (Test Mandrel).- RS-W và RS: bạc giảm dùng cho ổ gá dao E2 (Boring Bar Holder) khi cán dao tiện lỗ có đường kính nhỏ hơn lỗ kẹp gốc — catalogue ghi rõ “For Boring Bar Holder”.
- RS-MT: bạc giảm côn Morse — chữ in cạnh khối “Tool holders with morse taper according to DIN 228”, cỡ côn MT1 đến MT4, D1 gồm 32, 40 và 50.
- TE: bạc giảm — chữ in cạnh khối “Auto taper with cylindric shaft · To be used for collet DIN 6499”, hình vẽ ghi “Elastic stroke” — dùng cho collet ER theo DIN 6499 (cỡ từ ER16 đến ER32, mã TE25-ER16 đến TE50-ER32), cùng chuẩn collet với kiểu E4 và TAP.
- TB1: trục kiểm (Test Mandrel) theo DIN 69880, 3 cỡ D30, D40 và D50.
Dụng Cụ Cắt Lắp Vào Ổ Gá Dao VDI Tĩnh
Ổ gá dao VDI tĩnh kiểu E3, E4 và TAP không kẹp dao trực tiếp mà kẹp qua collet, nên bạn cần chọn đúng dòng collet đi kèm trước khi lắp dao.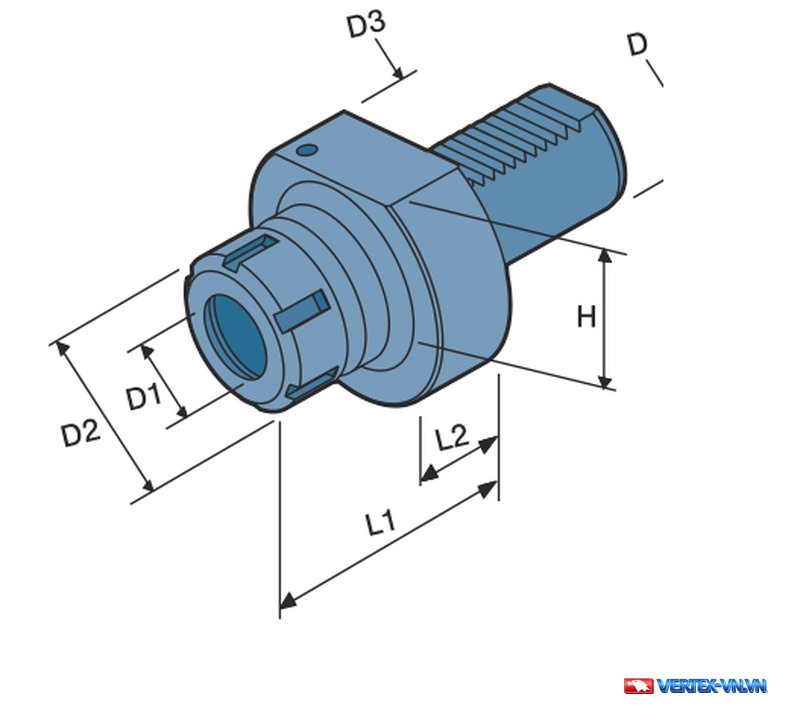
Ổ Gá Dao Đầu Khoan Và Phay Dẫn Động Trên Đài Dao VDI
Các Chuẩn Khớp Truyền Động Trên Đài Dao VDI
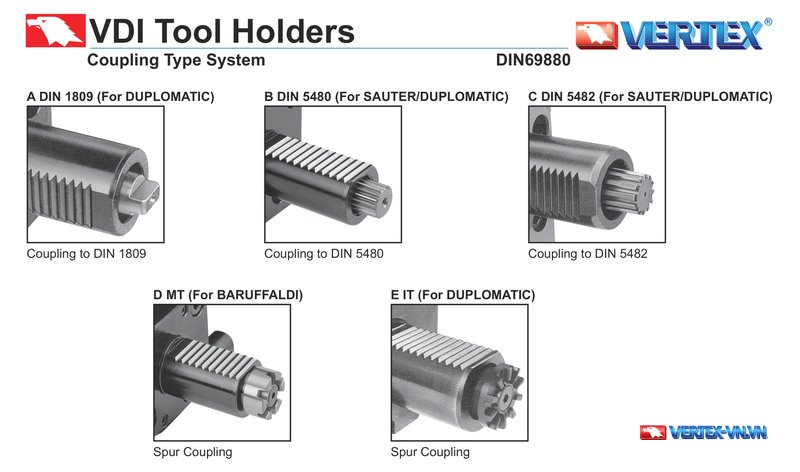
Bên cạnh ổ gá dao tĩnh, đài dao VDI còn dùng được ổ gá dao đầu khoan và đầu phay dẫn động — mỗi chuẩn khớp trong nhóm này gắn với một tên hãng cụ thể, đúng như catalogue VERTEX ghi trên tờ E33. Khác với ổ gá dao tĩnh không quay dao dùng cho nguyên công tiện, nhóm ổ gá dao dẫn động gắn đầu khoan hoặc đầu phay có trục quay riêng, lắp trên cùng đài dao VDI. Bạn dùng nhóm này khi máy tiện CNC cần khoan, phay hoặc ta-rô ngay trên đài dao (live tooling).| Ký hiệu | Chuẩn khớp | Dùng cho hãng (in trên catalogue) | Tờ chi tiết |
|---|---|---|---|
| A | DIN 1809 | DUPLOMATIC | E35–E37 |
| B | DIN 5480 | SAUTER, DUPLOMATIC | E38–E41 |
| C | DIN 5482 | SAUTER, DUPLOMATIC | E42–E44 |
| D | MT (Frontal Transmission Coupling) | BARUFFALDI | E45–E48 |
| E | IT (Fron-side Coupling) | DUPLOMATIC | E49–E51 |
Đọc Mã Ổ Gá Dao Đầu Dẫn Động Qua Hai Ví Dụ Trên Catalogue
Catalogue in sẵn bảng chú giải ký hiệu “Model” trên tờ E34, dùng để đọc từng phần trong mã ổ gá dao đầu dẫn động — cỡ chuôi VDI, hướng backward/forward, chuẩn khớp và tay phải/trái.| Ký hiệu | Ý nghĩa |
|---|---|
| DA | Stright Direct Drive |
| BR | Backward + Right hand |
| BL | Backward + Left hand |
| FR | Forward + Right hand |
| FL | Forward + Left hand |
| TXX | Tapping |
| SHAFT DIA. VDI 20/30/40/50 | Cỡ chuôi VDI tương ứng 20, 30, 40, 50 |
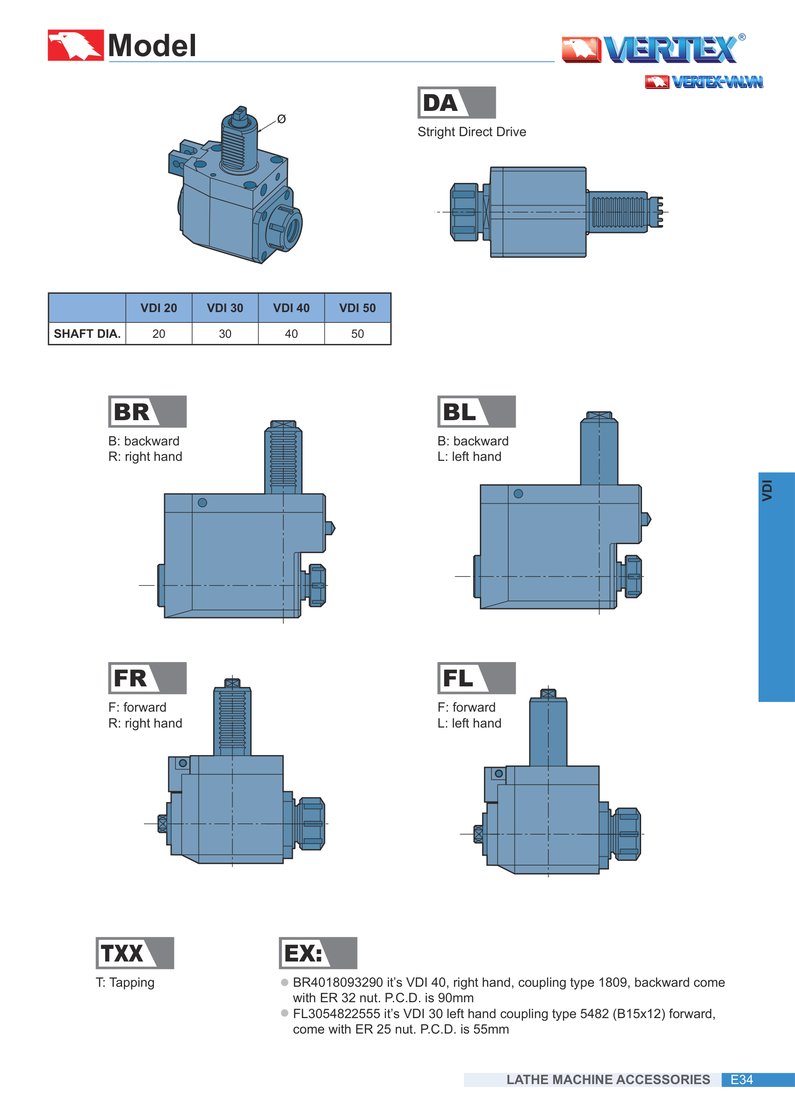
- BR4018093290: VDI 40, tay phải (right hand), khớp nối chuẩn 1809, kiểu backward, đi kèm đai ốc ER 32. P.C.D. = 90mm.
- FL3054822555: VDI 30, tay trái (left hand), khớp nối chuẩn 5482 (B15x12), kiểu forward, đi kèm đai ốc ER 25. P.C.D. = 55mm.
Ổ Gá Dao Cho Máy Tiện CNC MAZAK Và OKUMA
Với máy tiện CNC dòng MAZAK và OKUMA, catalogue có hai nhóm ổ gá dao gắn tên hãng, tách biệt với hệ VDI DIN 69880 đã nêu ở trên.- MAZAK (tờ E62–E70): đầu phay và khoan kiểu H và V (H/V Type Milling & Drilling Head), đầu ta-rô (Tapping Head), cùng các kiểu giữ dao tiện in đúng tên trên từng tờ — “Forward Turning Holder – RH” (E66); “Reverse Turning Holder – LH” và “Double Turning Holder” (E67); “Boring Bar Holder” (E68); “Double Boring Bar Holder” và “U Drill Holder” (E69); “Facing Holder – RH” (E70).
- OKUMA (tờ E73–E78): đầu phay và khoan hướng trục và hướng kính (Axial/Radial Milling & Drilling Head), cùng ba kiểu giữ dao tiện — “Boring Bar Holder”, “Turning Holder” và “Facing Holder”.
Cách Chọn Ổ Gá Dao Máy Tiện CNC Phù Hợp Với Đài Dao
Chọn đúng ổ gá dao máy tiện CNC cần bạn xác định đủ sáu thuộc tính: hệ lắp, hướng lắp, chiều tay, chiều dài thân, kiểu tưới nguội và loại dụng cụ cần kẹp.- Hệ lắp và cỡ chuôi D — VDI DIN 69880 (D20, D30, D40, D50 hoặc D60) hay hệ gắn tên hãng máy (MAZAK, HAAS dùng VDI-40, OKUMA).
- Hướng lắp — hướng kính (Radial B, hay Radial Direction/Star Turret) hay hướng trục (Axial C, hay Axial Direction) hay kết hợp (CB, D).
- Tay phải hay tay trái (Right-hand hay Left-hand) — theo đúng ký hiệu in trên catalogue.
- Thân ngắn hay dài (Short hay Long) — áp dụng riêng cho nhóm B.
- Tưới nguội ngoài, trong, hay cả hai (External, Internal, hay External+Internal Coolant Supply) — xem đúng chữ in từng kiểu ở bảng mục trên.
- Loại dụng cụ cần lắp vào ổ gá dao — cán dao vuông, cán tròn, collet ER (DIN 6499), collet OZ (DIN 6388), côn Morse (DIN 228), hoặc cần đầu khoan và đầu phay dẫn động theo đúng chuẩn khớp và hãng máy (DUPLOMATIC, SAUTER, BARUFFALDI) — đọc mã theo bảng chú giải Model nếu là loại dẫn động.