
Ổ Gá Dao Máy Tiện CNC Trong Hệ Thống Đài Dao
Ổ gá dao máy tiện CNC là bộ phận kẹp dao tiện, dao phay hoặc mũi khoan rồi lắp cố định lên đài dao (tháp dao) của máy, giúp đài dao định vị đúng dụng cụ cho từng nguyên công. Đài dao xoay để đổi dao giữa các bước gia công, còn ổ gá dao là khâu trung gian giữ đúng dao ở đúng vị trí trên đài dao đó.
Ổ gá dao không phải là đài dao. VERTEX phân phối ổ gá dao để lắp lên đài dao có sẵn trên máy tiện CNC, không phải bản thân đài dao hay tháp dao.
Đài dao trên các máy tiện CNC dùng nhiều hệ lắp khác nhau, và catalogue xếp mỗi hệ thành một nhóm mã riêng. Vì vậy, việc đầu tiên khi chọn ổ gá dao là xác định đúng hệ lắp đang có trên đài dao của máy, trước khi tra tiếp cỡ chuôi, kiểu dáng và loại dụng cụ cần kẹp. Phần dưới đây lần lượt trình bày cách nhận biết hệ lắp trên đài dao, bảng tra kích thước chuôi theo tiêu chuẩn DIN 69880, các kiểu ổ gá dao tĩnh và dẫn động, cùng checklist chọn đúng ổ gá dao cho từng trường hợp.
Nhận Biết Hệ Lắp Trên Đài Dao Trước Khi Chọn Ổ Gá Dao
Catalogue VERTEX phân loại đài dao máy tiện CNC theo hai cách: theo tên hãng máy và theo hướng lắp dao. Bạn cần xác định đúng hệ đang dùng trước khi tra tiếp kiểu ổ gá dao cụ thể ở các mục sau.
Theo tên hãng máy, catalogue chia thành bốn hệ:
| Hệ lắp | Chuẩn/tên gọi trên catalogue | Tờ catalogue |
|---|---|---|
| VDI (chuôi tròn) | DIN 69880 | E52–E61 (ổ gá tĩnh) và E35–E51 (ổ gá dẫn động) |
| MAZAK | Super Quick Turn · Multiplex | E62–E70 |
| HAAS | TYPE HAAS, dùng chuôi VDI-40 | E71–E72 |
| OKUMA | OKUMA TYPE | E73–E78 |
VDI theo tiêu chuẩn DIN 69880 là hệ chuôi tròn, có 5 cỡ chuôi (bảng chi tiết ở mục tiếp theo).
Hệ này gồm cả nhóm ổ gá tĩnh, in trên tờ E52 đến E61 (bảng chuôi chung nằm ở tờ E51), không có trục quay riêng, lẫn nhóm ổ gá dẫn động, in trên tờ E35 đến E51 (tờ E51 in cả bảng chuôi lẫn đầu dẫn động IT), có trục quay riêng để gắn đầu khoan hoặc đầu phay. Cả hai nhóm cùng một chuẩn DIN 69880, khác nhau ở việc có trục quay hay không.
MAZAK (Super Quick Turn, Multiplex) và OKUMA là hai nhóm ổ gá dao gắn tên hãng máy, có nhóm mã riêng, in trên các tờ E62 đến E78 của catalogue. HAAS (tờ E71–E72) dùng chuôi VDI-40 — catalogue xếp mỗi hệ thành nhóm mã riêng, bạn chọn theo đúng hệ đang có trên đài dao.
Bên cạnh cách phân loại theo tên hãng, catalogue còn phân loại đài dao theo hướng lắp dao, in trên tờ E33 dưới tên “Tool Holders Direction System”:
| Ký hiệu | Ý nghĩa |
|---|---|
| A | Axial Direction |
| B | Radial Direction (Star Turret) |
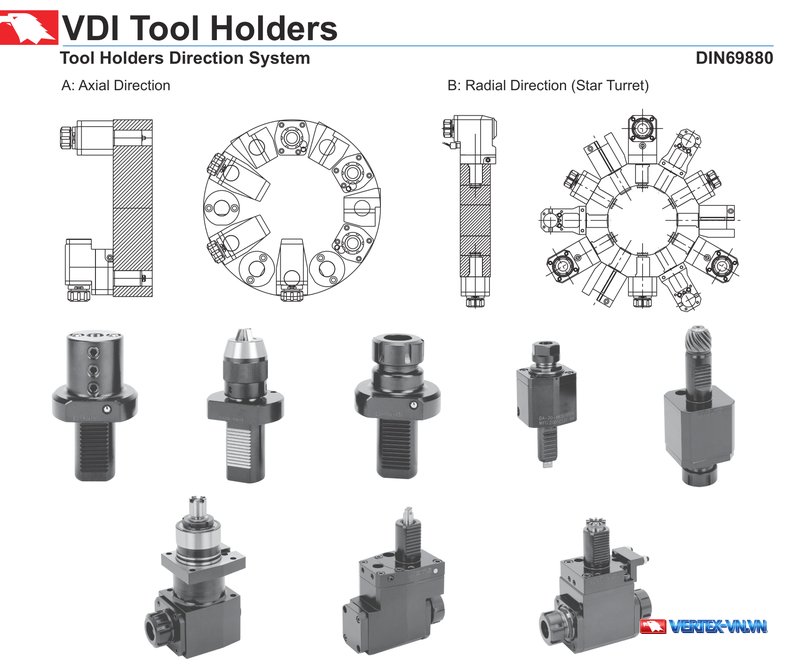
Catalogue chỉ vẽ sơ đồ và ghi hai nhãn Axial Direction và Radial Direction, không kèm chữ giải thích, nên bạn cần đối chiếu hình vẽ với đài dao thực tế trên máy. Tên gọi hướng trục (Axial) và hướng kính (Radial, Star Turret) ở đây dùng chung cho tên các kiểu ổ gá dao VDI tĩnh trình bày ở mục sau.
Catalogue ghi tên hãng máy ngay trên tên nhóm (MAZAK, OKUMA, TYPE HAAS). Bạn xác định hệ lắp đang dùng bằng cách kiểm tra ký hiệu trên đài dao hoặc tài liệu kỹ thuật của máy, không nên suy đoán từ tên hãng máy tương tự.
Trong bốn hệ lắp theo tên hãng, bảng tra kích thước chuôi của VDI DIN 69880 được catalogue in đầy đủ theo tiêu chuẩn — bạn nên tra bảng này trước khi xem các kiểu ổ gá dao cụ thể.
Bảng Tra Kích Thước Chuôi Ổ Gá Dao VDI Theo Tiêu Chuẩn DIN 69880
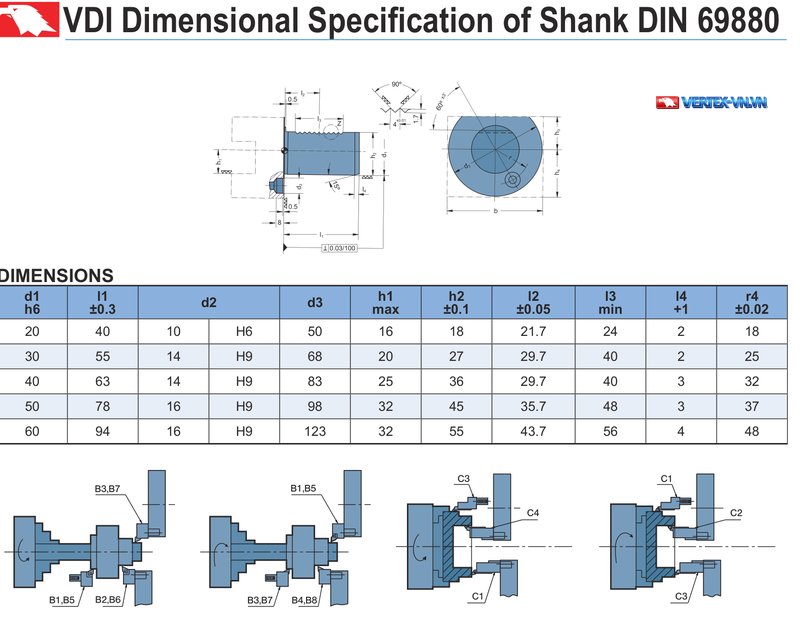
Ổ gá dao VDI theo DIN 69880 có 5 cỡ chuôi, phân biệt bằng đường kính d1: 20, 30, 40, 50 và 60mm. Catalogue VERTEX in đầy đủ bảng tra 10 cột cho cả 5 cỡ này trên tờ E51:
| d1 (h6) | l1 (±0.3) | d2 | d3 | h1 max | h2 (±0.1) | l2 (±0.05) | l3 min | l4 (+1) | r4 (±0.02) |
|---|---|---|---|---|---|---|---|---|---|
| 20 | 40 | 10 H6 | 50 | 16 | 18 | 21.7 | 24 | 2 | 18 |
| 30 | 55 | 14 H9 | 68 | 20 | 27 | 29.7 | 40 | 2 | 25 |
| 40 | 63 | 14 H9 | 83 | 25 | 36 | 29.7 | 40 | 3 | 32 |
| 50 | 78 | 16 H9 | 98 | 32 | 45 | 35.7 | 48 | 3 | 37 |
| 60 | 94 | 16 H9 | 123 | 32 | 55 | 43.7 | 56 | 4 | 48 |
Cỡ D40 có d1 = 40mm, l1 = 63mm và d3 = 83mm. Số 83 này xuất hiện lại ở cột D3 của mọi bảng ổ gá dao VDI tĩnh có cột D3 (E1, E2, E3, E4, TAP, CHUCK, F, TB1) cỡ D40 tại mục tiếp theo — nhóm B, C, CB, D không có cột D3. Cột d3 của bảng chuôi khớp đúng với cột D3 ở mọi bảng ổ gá dao VDI tĩnh có cột D3 cùng cỡ D, nên đây là cách đối chiếu nhanh khi bạn tra catalogue, không phải suy diễn.
Cùng tờ E51, catalogue in thêm 4 sơ đồ vị trí lắp trên mâm hoặc đài dao, gắn nhãn B1,B5 · B2,B6 · B3,B7 · B4,B8 và C1 · C2 · C3 · C4. Catalogue chỉ vẽ hình và ghi nhãn, không kèm chữ giải thích, nên bạn chỉ cần đối chiếu đúng các nhãn này với đài dao thực tế, không cần suy diễn thêm ý nghĩa hình học.
Sau khi xác định đúng cỡ chuôi D, bước tiếp theo là chọn đúng kiểu ổ gá dao — vì mỗi cỡ D lại có nhiều kiểu khác nhau theo hướng lắp và loại dụng cụ cần giữ.
Bảng trên trích từ catalogue VERTEX do Nam Dương phân phối trực tiếp tại Việt Nam.
Các Kiểu Ổ Gá Dao VDI Tĩnh Theo Hướng Lắp Và Dụng Cụ
Ổ Gá Dao Hướng Kính, Hướng Trục Và Kết Hợp (B, C, CB, D)
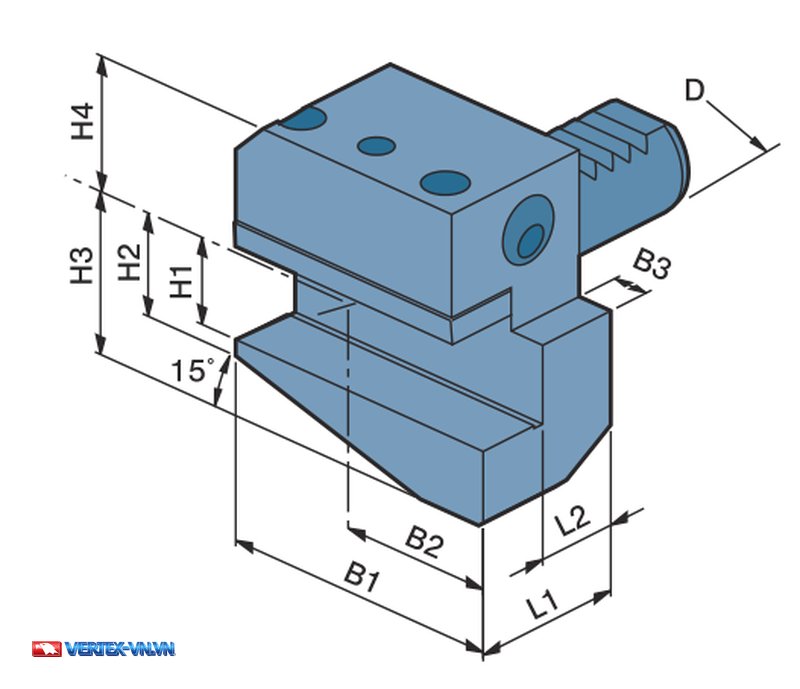
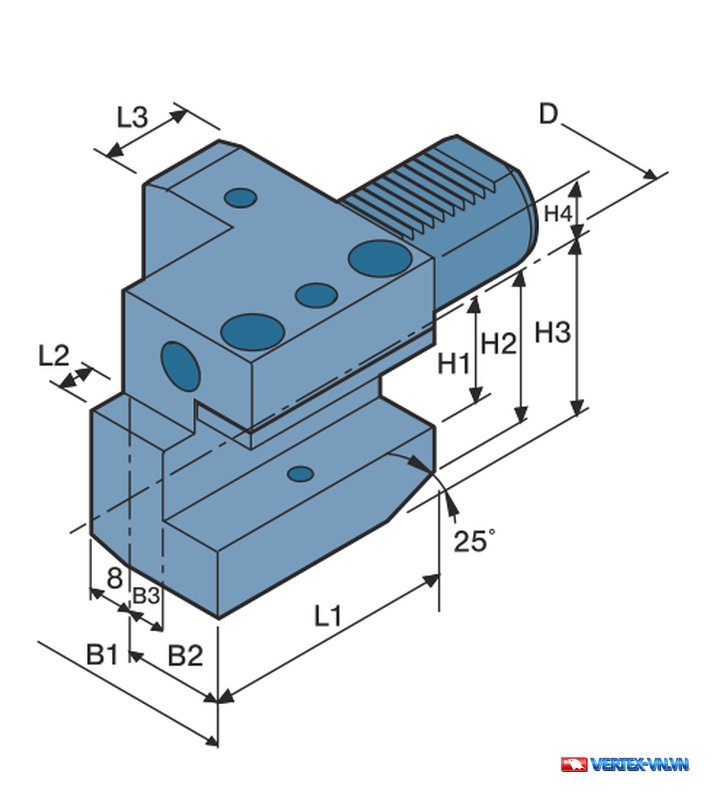
Nhóm ổ gá dao VDI tĩnh hướng kính (B), hướng trục (C) và kết hợp (CB, D) đều giữ dao có cán vuông, khác nhau ở hướng lắp dao so với trục chính và chiều tay phải hay tay trái.
| Kiểu | Hướng lắp | Tay phải/trái | Ngắn/dài | Dải cỡ D (mm) | Tờ nguồn |
|---|---|---|---|---|---|
| B1, B3 | Hướng kính (Radial) | Right-hand | Ngắn (Short) | 20–60 | E52 |
| B2, B4 | Hướng kính (Radial) | Left-hand | Ngắn (Short) | 20–60 | E52 |
| B5, B7 | Hướng kính (Radial) | Right-hand | Dài (Long) | 20–60 | E53 |
| B6, B8 | Hướng kính (Radial) | Left-hand | Dài (Long) | 20–60 | E53 |
| C1, C3 | Hướng trục (Axial) | Right-hand | — | 20–60 | E54 |
| C2, C4 | Hướng trục (Axial) | Left-hand | — | 20–60 | E54 |
| CB1, CB3 | Kết hợp (Combined) | Right-hand | — | 20–60 | E55 |
| CB2, CB4 | Kết hợp (Combined) | Left-hand | — | 20–60 | E55 |
| D1 | Kết hợp (Combined), có cột α | Right-hand | — | 30–60 | E56 |
| D2 | Kết hợp (Combined), có cột α | Left-hand | — | 30–60 | E56 |
Mỗi kiểu B, C và CB đều có cặp Right-hand và Left-hand; riêng nhóm B còn có thêm biến thể ngắn (Short) và dài (Long). Tất cả các kiểu này đều ghi “External Coolant Supply” (tưới nguội ngoài) trên catalogue.
Kiểu D1 và D2 có 4 cỡ, từ D30 đến D60. Cột α in giá trị 25° ở cỡ D30 và D40; ở cỡ D50 và D60, cột α in dấu “-“.
Ký hiệu Right-hand và Left-hand là ký hiệu in thẳng trên catalogue, dùng để phân biệt bản tay phải và bản tay trái. B1=B2, B3=B4, B5=B6, B7=B8 và D1=D2 in trị số giống nhau; C1/C2, C3/C4, CB1/CB2 và CB3/CB4 có một số ô khác nhau. Ví dụ, khối B1 in cạnh nó đúng cụm chữ “Short · External Coolant Supply · Right-hand”.
Tên gọi hướng kính và hướng trục ở đây trùng với Radial Direction và Axial Direction đã nêu ở mục trên.
Với dao có cán tròn — mũi khoan, dao tiện lỗ, hoặc dao lắp qua collet — catalogue dùng một nhóm ký hiệu khác.
Ổ Gá Dao Giữ Cán Tròn, Collet Và Côn Morse (E1–E4, TAP, CHUCK, F, T1)
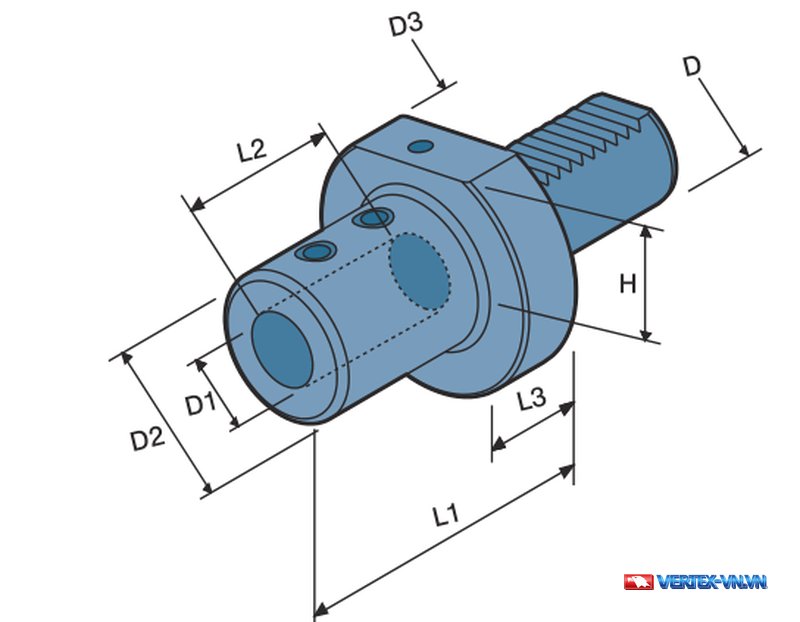
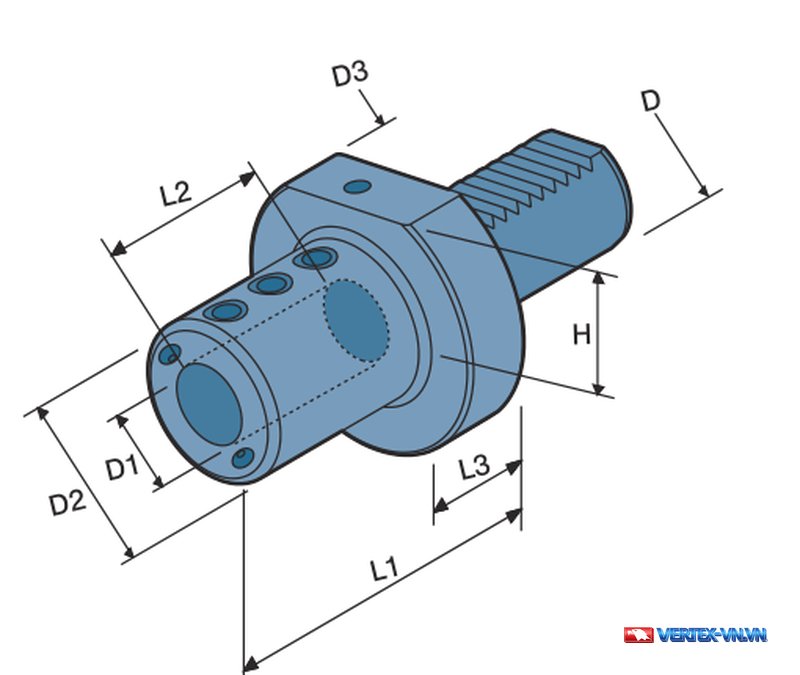
Với dao có cán tròn, mũi khoan hoặc chuôi côn Morse, ổ gá dao VDI tĩnh chia thành mười kiểu theo đúng loại dụng cụ, cách kẹp và kiểu tưới nguội: E1, E2, E2-X2, CHUCK, E3, E4, TAP, F, T1 và T1-X3.
| Kiểu | Loại dụng cụ lắp vào | Tưới nguội (đúng chữ in) | Dải cỡ D (mm) | Tờ nguồn |
|---|---|---|---|---|
| E1 | U Drills | Internal Coolant Supply | 20–50 | E56 |
| E2 | Cán dao tiện lỗ (Boring Bar Holder) | External Coolant Supply | 20–60 | E57 |
| E2-X2 | Kiểu E2-X2 (catalogue không in tên chức năng riêng) | External, internal coolant supply | 30, 40 | E57 |
| CHUCK | KEYLESS DRILL CHUCK (đầu kẹp không chìa) | External Coolant Supply | 30–50 | E58 |
| E3 | Collet OZ (theo DIN 6388) | External Coolant Supply | 30–50 | E58 |
| E4 | Collet ER (theo DIN 6499) | External Coolant Supply | 20–60 | E58 |
| TAP | Collet ER (theo DIN 6499) — TAPPER | External Coolant Supply | 20–60 | E58 |
| F | Dao chuôi côn Morse (MT1–MT4) | External Coolant Supply | 20–60 | E59 |
| T1 | Axial Static Holders (T1 TYPE) | External, internal coolant supply | 30, 40 | E59 |
| T1-X3 | Axial Static Holders (T1-X3 TYPE) | External coolant supply | 30 | E59 |
E3 và E4 là hai kiểu dễ gây nhầm lẫn trong nhóm này, vì cùng kẹp dao qua collet nhưng theo hai chuẩn khác nhau: E3 ghi “For Collet DIN 6388” (collet OZ), còn E4 ghi “For Collet DIN 6499” (collet ER) — bạn cần đối chiếu đúng chuẩn DIN trước khi chọn.
TAP mang tên “TAPPER” trên catalogue, dùng collet ER theo DIN 6499 với các cỡ ER20, ER25 và ER32 — hình vẽ kèm theo ghi “Elastic stroke”.
CHUCK (đầu kẹp không chìa) có cột D1 in hai giá trị theo mã đuôi: mã đuôi “-13” in D1 = “1-13” (ở các cỡ D30, D40, D50); mã đuôi “-16” in D1 = “3-16” (ở các cỡ D40, D50). F giữ dao có chuôi côn Morse theo chuẩn DIN 228, có 4 cỡ côn MT1 đến MT4 tuỳ cỡ D thân.
Về tưới nguội, các khối trong nhóm này ghi khác nhau đúng theo chữ in trên catalogue. E1 ghi “Internal Coolant Supply” (chỉ tưới trong); E2-X2 và T1 ghi “External, internal coolant supply” (cả trong lẫn ngoài); T1-X3 ghi “External coolant supply” (chỉ tưới ngoài). Các khối còn lại — E2, CHUCK, E3, E4, TAP, F — đều ghi “External Coolant Supply” (chỉ tưới ngoài).
Ngoài các kiểu này, mỗi ổ gá dao tĩnh còn có thể đi kèm bạc giảm hoặc trục kiểm — hai nhóm phụ kiện được trình bày ở phần tiếp theo.
Bạc Giảm Và Trục Kiểm Đi Kèm Ổ Gá Dao Tĩnh (RS-W, RS, RS-MT, TE, TB1)
Đi kèm các ổ gá dao tĩnh còn có bạc giảm (Reducing Sleeves) và trục kiểm (Test Mandrel).
- RS-W và RS: bạc giảm dùng cho ổ gá dao E2 (Boring Bar Holder) khi cán dao tiện lỗ có đường kính nhỏ hơn lỗ kẹp gốc — catalogue ghi rõ “For Boring Bar Holder”.
- RS-MT: bạc giảm côn Morse — chữ in cạnh khối “Tool holders with morse taper according to DIN 228”, cỡ côn MT1 đến MT4, D1 gồm 32, 40 và 50.
- TE: bạc giảm — chữ in cạnh khối “Auto taper with cylindric shaft · To be used for collet DIN 6499”, hình vẽ ghi “Elastic stroke” — dùng cho collet ER theo DIN 6499 (cỡ từ ER16 đến ER32, mã TE25-ER16 đến TE50-ER32), cùng chuẩn collet với kiểu E4 và TAP.
- TB1: trục kiểm (Test Mandrel) theo DIN 69880, 3 cỡ D30, D40 và D50.
Toàn bộ mã ORDER NO. và bảng kích thước đầy đủ của các kiểu B, C, CB, D, E, F, T cùng bạc giảm và trục kiểm ở trên được trình bày chi tiết trên trang sản phẩm ổ gá dao VDI tĩnh.
Dụng Cụ Cắt Lắp Vào Ổ Gá Dao VDI Tĩnh
Ổ gá dao VDI tĩnh kiểu E3, E4 và TAP không kẹp dao trực tiếp mà kẹp qua collet, nên bạn cần chọn đúng dòng collet đi kèm trước khi lắp dao.
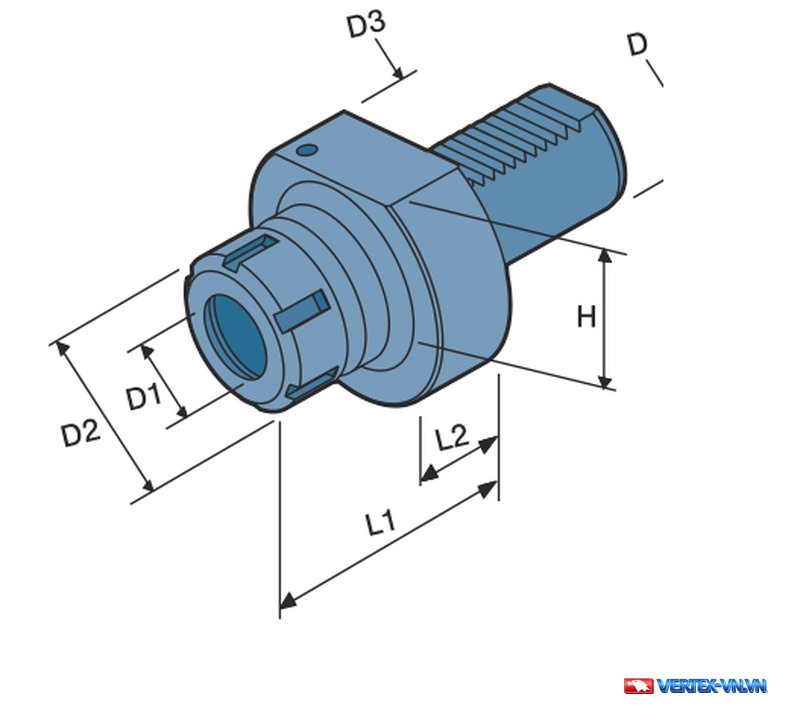
Ổ gá dao kiểu E4, TAP và bạc giảm TE đều kẹp dao qua collet theo tiêu chuẩn DIN 6499, với cỡ collet từ ER16 (mã TE25-ER16) đến ER50 (mã E4-60-ER50) theo mã trong catalogue VDI — cùng chuẩn collet đang có tại collet ER tiêu chuẩn.
Ổ gá dao kiểu E3 kẹp dao qua collet theo tiêu chuẩn DIN 6388, với hai cỡ OZ25 và OZ32 (mã E3-30-OZ25 đến E3-50-OZ32) — cùng chuẩn với bầu kẹp collet OZ25, dòng thân côn kẹp collet OZ25 theo DIN 6388.
Kiểu TAP mang tên “TAPPER” trên catalogue, cùng dùng collet theo DIN 6499 như E4. Nếu xưởng của bạn đã có sẵn bộ collet ER hoặc OZ dùng cho thiết bị khác, bạn nên đối chiếu đúng chuẩn DIN trước khi chọn kiểu ổ gá dao: E3 ghi “For Collet DIN 6388”, còn E4 ghi “For Collet DIN 6499”.
CHUCK, E1 và E2 không thuộc nhóm ghi “For Collet DIN…” trên catalogue. Với dao có cán tròn, Nam Dương còn phân phối riêng dòng bầu kẹp chuôi trụ cho máy tiện CNC — bầu kẹp chuôi trụ dùng collet ER cho máy tiện CNC, một hệ kẹp khác ngoài hệ chuôi VDI DIN 69880 vừa nêu ở trên.
Bên cạnh hệ ổ gá dao VDI lắp trên đài dao, đài dao cũng cần đúng ổ gá dao theo từng hãng máy nếu máy không dùng chuẩn VDI — và nhóm đầu dẫn động trong hệ VDI cũng dùng chính chuẩn collet ER này.
Ổ Gá Dao Đầu Khoan Và Phay Dẫn Động Trên Đài Dao VDI
Các Chuẩn Khớp Truyền Động Trên Đài Dao VDI
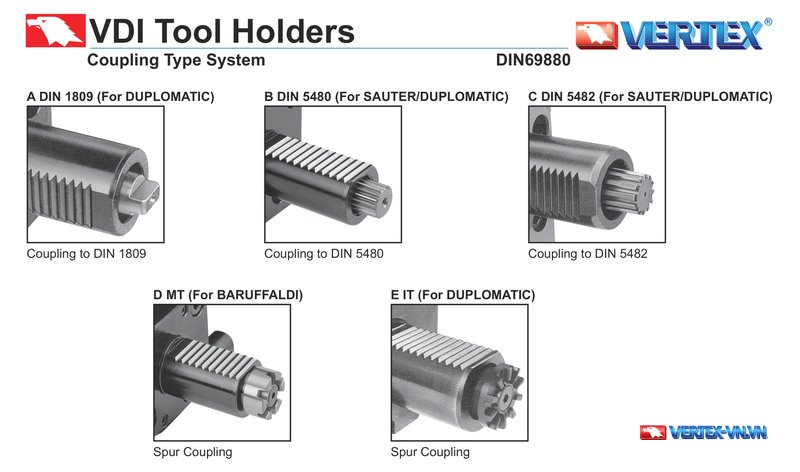
Bên cạnh ổ gá dao tĩnh, đài dao VDI còn dùng được ổ gá dao đầu khoan và đầu phay dẫn động — mỗi chuẩn khớp trong nhóm này gắn với một tên hãng cụ thể, đúng như catalogue VERTEX ghi trên tờ E33.
Khác với ổ gá dao tĩnh không quay dao dùng cho nguyên công tiện, nhóm ổ gá dao dẫn động gắn đầu khoan hoặc đầu phay có trục quay riêng, lắp trên cùng đài dao VDI. Bạn dùng nhóm này khi máy tiện CNC cần khoan, phay hoặc ta-rô ngay trên đài dao (live tooling).
| Ký hiệu | Chuẩn khớp | Dùng cho hãng (in trên catalogue) | Tờ chi tiết |
|---|---|---|---|
| A | DIN 1809 | DUPLOMATIC | E35–E37 |
| B | DIN 5480 | SAUTER, DUPLOMATIC | E38–E41 |
| C | DIN 5482 | SAUTER, DUPLOMATIC | E42–E44 |
| D | MT (Frontal Transmission Coupling) | BARUFFALDI | E45–E48 |
| E | IT (Fron-side Coupling) | DUPLOMATIC | E49–E51 |
Bảng “Coupling Type System DIN69880” này in nguyên trên tờ E33: chuẩn A (DIN 1809) và E (IT) dùng cho DUPLOMATIC; chuẩn B (DIN 5480) và C (DIN 5482) dùng chung cho cả SAUTER và DUPLOMATIC; chuẩn D (MT) dùng cho BARUFFALDI. Chuẩn khớp truyền động này là tiêu chuẩn thứ hai, tách biệt với 5 cỡ chuôi D đã nêu ở bảng tra DIN 69880 — một đầu dẫn động cần xác định cả cỡ chuôi D lẫn đúng chuẩn khớp, hai tiêu chí độc lập với nhau.
Các tờ đầu dẫn động E35–E51 đều in chung một cụm mô tả: “Collet is not included · External coolant supply · To be used for collet DIN 6499”. Cụm này cho bạn biết ba điều: các đầu dẫn động đều tưới nguội ngoài, không kèm sẵn collet, và cần dùng collet theo chuẩn DIN 6499 — cùng chuẩn collet ER đã nêu ở mục dụng cụ cắt lắp vào ổ gá dao VDI tĩnh.
Mỗi đầu dẫn động còn mang một mã model riêng, và catalogue in sẵn bảng chú giải để đọc đúng mã đó.
Đọc Mã Ổ Gá Dao Đầu Dẫn Động Qua Hai Ví Dụ Trên Catalogue
Catalogue in sẵn bảng chú giải ký hiệu “Model” trên tờ E34, dùng để đọc từng phần trong mã ổ gá dao đầu dẫn động — cỡ chuôi VDI, hướng backward/forward, chuẩn khớp và tay phải/trái.
| Ký hiệu | Ý nghĩa |
|---|---|
| DA | Stright Direct Drive |
| BR | Backward + Right hand |
| BL | Backward + Left hand |
| FR | Forward + Right hand |
| FL | Forward + Left hand |
| TXX | Tapping |
| SHAFT DIA. VDI 20/30/40/50 | Cỡ chuôi VDI tương ứng 20, 30, 40, 50 |
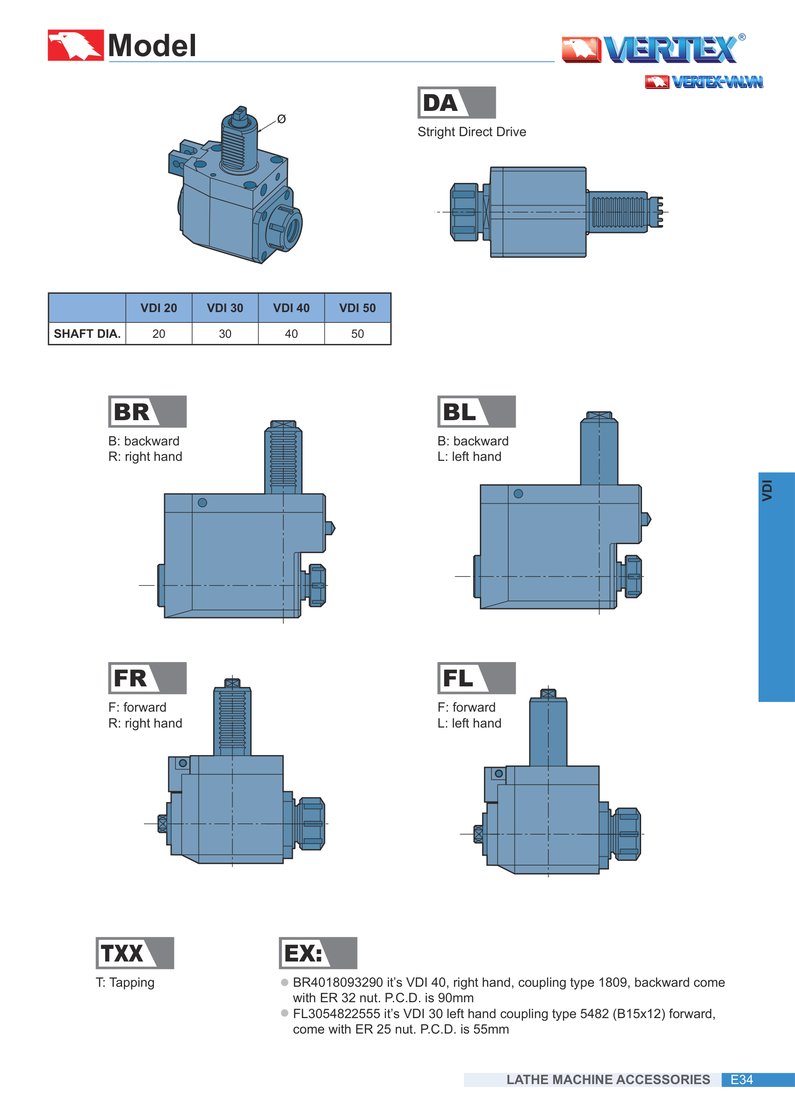
Catalogue giải mã đúng hai ví dụ sau:
- BR4018093290: VDI 40, tay phải (right hand), khớp nối chuẩn 1809, kiểu backward, đi kèm đai ốc ER 32. P.C.D. = 90mm.
- FL3054822555: VDI 30, tay trái (left hand), khớp nối chuẩn 5482 (B15x12), kiểu forward, đi kèm đai ốc ER 25. P.C.D. = 55mm.
Đây là hai mã có ví dụ đọc mã đầy đủ trong nguồn hiện có. Các mã khác trong nhóm E35–E51 dùng chung bảng chú giải ký hiệu này, nhưng catalogue chưa in ví dụ minh hoạ tương ứng nên bài không tự giải mã cho mã nào khác ngoài hai ví dụ trên.
Với máy tiện CNC không dùng đài dao VDI mà dùng đài dao riêng của hãng, catalogue có nhóm ổ gá dao gắn tên hãng máy riêng — MAZAK và OKUMA.
Ổ Gá Dao Cho Máy Tiện CNC MAZAK Và OKUMA
Với máy tiện CNC dòng MAZAK và OKUMA, catalogue có hai nhóm ổ gá dao gắn tên hãng, tách biệt với hệ VDI DIN 69880 đã nêu ở trên.
- MAZAK (tờ E62–E70): đầu phay và khoan kiểu H và V (H/V Type Milling & Drilling Head), đầu ta-rô (Tapping Head), cùng các kiểu giữ dao tiện in đúng tên trên từng tờ — “Forward Turning Holder – RH” (E66); “Reverse Turning Holder – LH” và “Double Turning Holder” (E67); “Boring Bar Holder” (E68); “Double Boring Bar Holder” và “U Drill Holder” (E69); “Facing Holder – RH” (E70).
- OKUMA (tờ E73–E78): đầu phay và khoan hướng trục và hướng kính (Axial/Radial Milling & Drilling Head), cùng ba kiểu giữ dao tiện — “Boring Bar Holder”, “Turning Holder” và “Facing Holder”.
Với máy dùng đài dao MAZAK hoặc OKUMA, bạn có thể liên hệ Nam Dương để được gửi đúng tờ catalogue theo dòng máy.
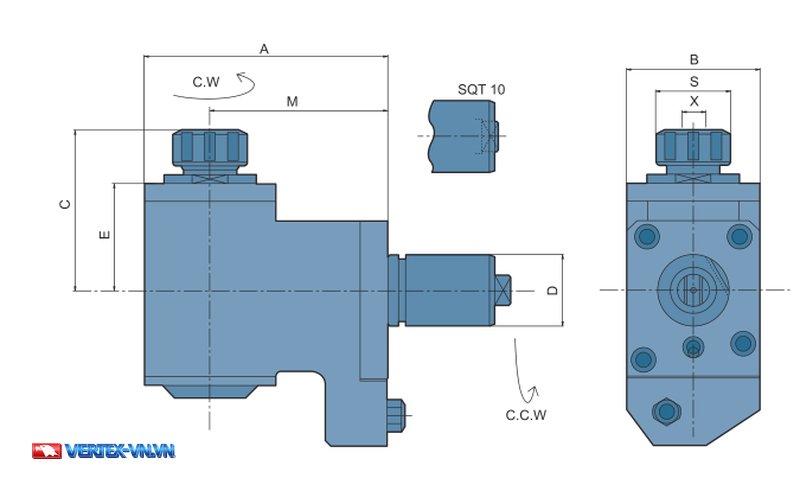
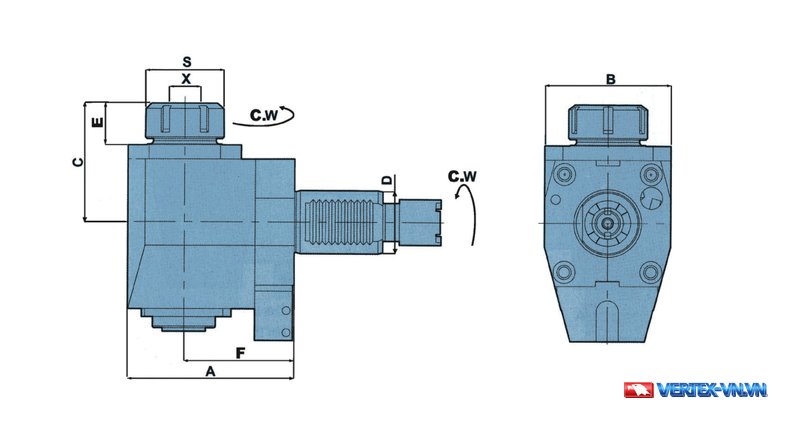
Sau khi xác định đúng hệ lắp và kiểu ổ gá dao cần dùng, bước cuối cùng là ghép các tiêu chí này lại thành một checklist chọn mua.
Cách Chọn Ổ Gá Dao Máy Tiện CNC Phù Hợp Với Đài Dao
Chọn đúng ổ gá dao máy tiện CNC cần bạn xác định đủ sáu thuộc tính: hệ lắp, hướng lắp, chiều tay, chiều dài thân, kiểu tưới nguội và loại dụng cụ cần kẹp.
- Hệ lắp và cỡ chuôi D — VDI DIN 69880 (D20, D30, D40, D50 hoặc D60) hay hệ gắn tên hãng máy (MAZAK, HAAS dùng VDI-40, OKUMA).
- Hướng lắp — hướng kính (Radial B, hay Radial Direction/Star Turret) hay hướng trục (Axial C, hay Axial Direction) hay kết hợp (CB, D).
- Tay phải hay tay trái (Right-hand hay Left-hand) — theo đúng ký hiệu in trên catalogue.
- Thân ngắn hay dài (Short hay Long) — áp dụng riêng cho nhóm B.
- Tưới nguội ngoài, trong, hay cả hai (External, Internal, hay External+Internal Coolant Supply) — xem đúng chữ in từng kiểu ở bảng mục trên.
- Loại dụng cụ cần lắp vào ổ gá dao — cán dao vuông, cán tròn, collet ER (DIN 6499), collet OZ (DIN 6388), côn Morse (DIN 228), hoặc cần đầu khoan và đầu phay dẫn động theo đúng chuẩn khớp và hãng máy (DUPLOMATIC, SAUTER, BARUFFALDI) — đọc mã theo bảng chú giải Model nếu là loại dẫn động.
Ví dụ, kiểu B1 là Right-hand và Short, còn kiểu T1 và E2-X2 tưới nguội cả trong lẫn ngoài — khác với phần lớn các kiểu trong bảng chỉ tưới ngoài. Đối chiếu đủ sáu tiêu chí này với đài dao thực tế trên máy giúp bạn tránh đặt nhầm ổ gá dao sai kích thước hoặc sai kiểu.
Bạn nên đối chiếu trực tiếp ký hiệu trên đài dao hoặc tài liệu kỹ thuật của máy trước khi đặt ổ gá dao, thay vì suy đoán từ tên hãng máy tương tự.
Ổ gá dao máy tiện CNC nằm trong nhóm phụ kiện gá kẹp mà Nam Dương phân phối trực tiếp từ VERTEX Đài Loan tại Việt Nam. Xem thêm các phụ kiện máy tiện khác tại danh mục phụ kiện máy tiện.
Với máy đang dùng hệ lắp ít phổ biến, bạn có thể liên hệ Nam Dương qua hotline 0911 066 515 để được tư vấn xác định đúng hệ và cỡ ổ gá dao trước khi đặt hàng.
Một số câu hỏi thường gặp khi chọn ổ gá dao máy tiện CNC được trả lời cụ thể dưới đây.
Câu Hỏi Thường Gặp Về Ổ Gá Dao Máy Tiện CNC
Ổ gá dao máy tiện CNC khác gì với đài dao (tháp dao)?
Đài dao là bộ phận xoay trên máy tiện CNC để đổi dao giữa các nguyên công, còn ổ gá dao là chi tiết lắp lên đài dao để kẹp giữ từng dao cụ thể. Đài dao không tự kẹp dao trực tiếp — nó cần đúng ổ gá dao theo hệ lắp của mình mới giữ được dao đúng vị trí.
Ổ gá dao VDI DIN 69880 có lắp được lên đài dao MAZAK hoặc OKUMA không?
Catalogue xếp VDI, MAZAK và OKUMA thành các nhóm mã riêng theo hệ lắp, nên bạn chọn ổ gá dao theo đúng hệ đang có trên đài dao. Nếu chưa xác định được hệ đang dùng, bạn có thể gửi ảnh hoặc thông số đài dao để kỹ thuật Nam Dương đối chiếu trước khi chọn mã.
Có những kiểu ổ gá dao VDI tĩnh nào?
Ổ gá dao VDI tĩnh chia theo hướng lắp và loại dụng cụ cần giữ. Các nhóm gồm: hướng kính (B), hướng trục (C), kết hợp (CB, D), giữ mũi khoan U (E1), giữ cán dao tiện lỗ (E2) và kiểu E2-X2, giữ collet OZ (E3), giữ collet ER (E4, TAP), côn Morse (F), đầu kẹp không chìa (CHUCK), và hướng trục T1, T1-X3.
Ổ gá dao kiểu E3 và E4 khác nhau ở điểm nào?
E3 ghi “For Collet DIN 6388”, còn E4 ghi “For Collet DIN 6499” — hai tiêu chuẩn khác nhau.
Làm sao biết đài dao đang dùng cỡ chuôi D bao nhiêu?
Bạn đối chiếu đường kính lỗ lắp trên đài dao với 5 cỡ d1 trong bảng tra DIN 69880 — 20, 30, 40, 50 hoặc 60mm. Nếu không đo được trực tiếp, bạn có thể tra tài liệu kỹ thuật của máy để xác định đúng cỡ chuôi.